【工程】寰球芯、中国造
2026年10月02日 11:09 来源于:中国石油石化 作者:王 利 孙亚南 打印字号
- 最大
- 较大
- 默认
- 较小
- 最小
——中国石油自主聚丙烯技术首次工业化应用纪实
全国产化技术设备实现工业化应用,助力中国石油走好聚丙烯自主之路。
偌大的车间里机器轰鸣,聚丙烯颗粒匀速落下,沙沙的声音格外清脆悦耳——那是壁垒裂开的声音,是几十年“卡脖子”的手终于松开的声音。
7月上旬,中国石油独山子石化塔里木120万吨/年二期乙烯项目45万吨/年聚丙烯装置顺利完成试车工作,标志着中国石油自主知识产权聚丙烯成套技术完成工业化首秀,同等规模挤压造粒设备同步实现国产化应用,彻底终结了大型聚丙烯全流程工艺长期依赖海外专利的行业困局,为中国石油炼化产业自主可控、向新材料高端赛道转型筑牢了关键支点。
“作为专利商及EPC总承包方,我们将自主技术转化为矗立荒漠的现代化装置,用全链条自主创新在高端聚烯烃国产化版图上写下了里程碑式的突破。”中国寰球工程有限公司北京分公司(简称寰球北京公司)塔里木二期乙烯项目群经理、聚丙烯装置项目经理赵程表示。
从受制于人到自成一派
聚丙烯是现代工业刚需原料,但核心技术长期被国外垄断。“以往每新建一套装置,不仅要支付高额专利费,还要受制于技术封锁。买一个许可证,要100多万欧元,老外就给你一张纸。”从事聚合物研究多年的寰球北京公司工艺部首席工程师刘灿刚说。
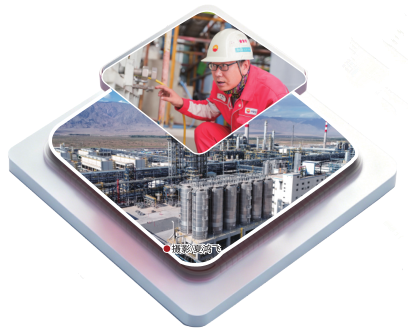 只有掌握自主工艺包,才能真正掌握发展主动权。2017年,中国石油集团公司立项聚丙烯大型成套工艺工业化项目,落地在塔里木二期45万吨/年聚丙烯装置,由寰球北京公司负责工艺包开发与工程转化。
刘灿刚带领团队接下了这个“大活儿”,内心的压力却难以名状。“过去做引进装置,遇到问题可以发邮件问老外。这次不一样,所有问题都得自己找答案。”
工艺包开发的第一道坎是反应器组合的技术路线选择。国外主流技术要么淤浆法、要么气相法,各有所长也各有局限。经过反复论证,团队决定走一条没人走过的路——把两者串联起来。为此,团队多花了近两个月的时间做模拟计算。
设计中的每一次碰撞都是质量的提升。独山子石化业主对首套工艺包格外审慎。“到详细设计阶段,业主还请外部专家再审,首席专家亲自审,一根根管线过。”设计经理梁涛说,“优化建议出来,我们连夜调整方案,熬了几个通宵,终于赶在节点前提交了新版图纸。”
进度压力同样如影随形。12个月的设计周期就像一个紧箍咒。“采购等着订货,施工等着图纸开工,后路全在催,但我们还在消化工艺包的新内容。”梁涛说,“每周都在倒排计划,大家心里都绷着一根弦。”压力之下,项目部高度协调、充分合作,12个月内施工图按时发出,模块化设计、料仓法兰连接等创新方案一一落地。
从高价引进到“中国心脏”
如果说工艺包是装置“大脑”,核心装备就是“心脏”。项目搭载了自主研制的国产首台套45万吨/年聚丙烯混炼挤压造粒机组,为装置安上“中国心脏”。
“第一次做自主工艺包、第一次做重大装备国产化,很多风险叠加在一起,每一步都需要精心谋划。”赵程对这台“心脏”的重视程度非同寻常,从挤压机采购立项开始就亲自参与技术谈判,带领设计团队与厂家逐条核对参数。“过去只有国外少数企业能造,价格昂贵。这是国产首台套,不能出一点差错。”干了大半辈子聚合物装置,国产化圆梦在即,他格外上心。
从技术协议阶段起,设计团队就超前深度介入。“厂家开始觉得我们要求太多,后来发现我们的参数确实更系统、更合理。”梁涛说。
现场安装,考验重重。挤压机轴花键部件到达现场后,他们发现两端存在微小误差,业主、设计、厂家迅速联动,果断决定返工。
质量把控,一丝不苟。液压油系统管路技术参数需要进一步确认,他们决定对管路进行优化更换。“虽然过程繁琐,但能保障开车时的万无一失。”施工经理何明明说。
长途运输,一场硬仗。部件从大连启程,穿越河西走廊,需要10多天到达。“每辆车我们都盯着,微信群发定位,最多时六七辆车同时在路上,大家时刻关注着。”采购经理梁松涛说。当最后一辆车安全进场,成员们悬着的心终于放下了。
从技术协议到现场安装,从质量把控到运输保障,每攻克一个难题,团队的攻坚能力就跃升一个台阶。挤压造粒机组试车成功那天,晶莹的聚丙烯颗粒从出料口喷涌而出,大家争先恐后围了上去。“我想去抓一把料,没挤进去。”何明明说。
从人海战术到模块革命
执行项目,工期不是“抢”出来的,而是“优”出来的。这个想法,在两年前何明明第一次踏入现场的时候,就升腾在他的脑海里。
统筹部署、科学决策、精细管控,是起点也是基石。他白天带领团队开工准备、晚上编制策划,仅一周时间就完成了开工手续及施工策划报审工作。赵程则从全局高度把控施工节奏,提出“以模块化保进度、以预制化提质量”总体思路,为整个施工定下基调。
核心反应设备环管反应器整体模块化吊装是一场“手术级”操作。“环管反应器四个腿,以前是一个腿一个腿地吊。这次我们把四个腿和爬梯在地面组装好整体吊装,仅用2天便完成吊装及安装。”何明明说。
模块化的前提是设计的超前介入。“荷载条件要提前提给制造厂,吊点位置必须极其准确,设计进度被迫提前,核心区域在详细设计开始前就得先做。”赵程逐一协调设计与施工的衔接,确保设计有方向、施工有图纸、现场有材料。
17台铝料仓的安装是另一场硬仗。何明明与设计、厂家技术人员详细对接,最终采用自主研发的自增强法兰式连接、一体化运输、整体吊装方案,将安装工期优化至90天,较原计划提前55天。
“钢结构工厂预制、现场模块化吊装,管道工厂化预制、大口径自动焊,依靠工序优化和装备升级,工期提升显而易见。”何明明说。项目创造了一系列纪录:10天完成8次大型吊装、3天吊装600吨钢结构、环管反应器实现“塔起灯亮”,最终装置提前30天中交。
戈壁滩上,风沙千年。从今往后,这里多了一个故事:一群人,用四年时间,把“寰球芯、中国造”几个字刻进了一颗颗晶莹透亮的聚丙烯颗粒里。而中国石油的聚丙烯之路,从这一刻起,自己说了算。
责任编辑:郑 丹